

En el mundo de la fabricación de metales destacan dos técnicas destacadas: el prensado isostático en caliente (HIP) y la fabricación por forjado. Como proveedor de fabricación de forja, he sido testigo de primera mano de las características y aplicaciones únicas de cada método. En este blog, profundizaré en las diferencias entre el prensado isostático en caliente y la fabricación por forja, arrojando luz sobre sus procesos, ventajas y limitaciones.
Descripción general del proceso
Caliente - Prensado isostático (HIP)
El prensado isostático en caliente es un proceso de fabricación que implica someter un material a alta temperatura y presión isostática simultáneamente. El material, a menudo en forma de polvo o un componente preformado, se coloca dentro de un recipiente de alta presión. Luego, el recipiente se llena con un gas inerte, típicamente argón, y se calienta a una temperatura específica mientras la presión aumenta uniformemente desde todas las direcciones. Este proceso permite que el material se densifique y elimine los huecos internos, dando como resultado un producto homogéneo y de alta calidad.
El proceso HIP se puede dividir en tres etapas principales: carga, calentamiento y presurización, y enfriamiento. Durante la etapa de carga, el material se coloca cuidadosamente dentro del recipiente a presión. En la etapa de calentamiento y presurización, el recipiente se calienta a la temperatura deseada, normalmente entre 900°C y 2000°C, y la presión se aumenta a niveles que oscilan entre 100 y 300 MPa. Este ambiente de alta temperatura y alta presión hace que las partículas del material se unan, eliminando la porosidad y mejorando las propiedades mecánicas del producto. Finalmente, en la etapa de enfriamiento, el recipiente se enfría gradualmente hasta temperatura ambiente y se libera la presión.
Fabricación de forja
La fabricación de forja, por otro lado, es un proceso de dar forma al metal utilizando fuerzas de compresión. Implica calentar el metal hasta un estado maleable y luego aplicar fuerza, ya sea martillando, presionando o rodando, para deformar el metal en la forma deseada. Existen diferentes tipos de procesos de forja, incluido el forjado con matriz abierta, el forjado con matriz cerrada y el forjado con matriz por impresión.
En la forja con troquel abierto, el metal se coloca entre dos troqueles planos o perfilados y se aplica la fuerza para deformar el metal. Este proceso es adecuado para producir componentes grandes y de formas simples. La forja con matriz cerrada, también conocida como forja con matriz por impresión, implica el uso de matrices con una cavidad que coincide con la forma del producto final. El metal se coloca en la cavidad y se cierran los troqueles, aplicando presión para darle forma al metal. Este proceso es ideal para producir componentes de formas complejas con alta precisión.
Ventajas y limitaciones
Ventajas del prensado isostático en caliente
- Densificación y Homogeneidad: HIP puede lograr una densidad casi total en los materiales, eliminando los huecos internos y mejorando las propiedades mecánicas del material. La presión uniforme aplicada desde todas las direcciones garantiza una microestructura homogénea, lo que da como resultado un rendimiento constante en todo el producto.
- Formas complejas: HIP se puede utilizar para producir componentes con formas complejas que son difíciles o imposibles de lograr mediante métodos de fabricación tradicionales. La naturaleza del proceso a base de polvo permite la creación de geometrías intrincadas.
- Compatibilidad de materiales: HIP es adecuado para una amplia gama de materiales, incluidos metales, cerámicas y compuestos. Se puede utilizar para consolidar diferentes materiales, creando componentes híbridos con propiedades únicas.
Limitaciones del prensado isostático en caliente
- Alto costo: El equipo necesario para HIP es caro y el proceso en sí requiere mucho tiempo y energía. Esto hace que HIP sea un método de fabricación relativamente costoso, especialmente para la producción a gran escala.
- Limitaciones de tamaño: El tamaño de los componentes que se pueden producir con HIP está limitado por el tamaño del recipiente a presión. Los componentes más grandes pueden requerir múltiples recipientes o técnicas de procesamiento especiales.
- Acabado superficial: El acabado superficial de los componentes producidos por HIP puede no ser tan suave como el de los producidos con otros métodos. Es posible que se requieran operaciones adicionales de mecanizado o acabado para lograr la calidad superficial deseada.
Ventajas de la fabricación de forja
- Resistencia y durabilidad: Los componentes forjados tienen una resistencia y durabilidad superiores en comparación con los producidos por otros métodos. El proceso de forjado alinea la estructura granular del metal, mejorando sus propiedades mecánicas y su resistencia a la fatiga y al desgaste.
- Costo - Efectividad: La fabricación por forja es un método rentable para producir componentes a gran escala. Las capacidades de producción de alto volumen y el desperdicio de material relativamente bajo lo convierten en una opción atractiva para muchas industrias.
- Acabado superficial: Los componentes forjados suelen tener un buen acabado superficial, lo que reduce la necesidad de operaciones adicionales de mecanizado o acabado. Esto puede ahorrar tiempo y costes en el proceso de fabricación.
Limitaciones de la fabricación de forja
- Complejidad de la forma: Si bien la forja puede producir una amplia gama de formas, existen limitaciones en cuanto a la complejidad de los componentes que se pueden forjar. Algunas geometrías complejas pueden requerir múltiples operaciones de forjado o mecanizado adicional.
- Desperdicio de materiales: La forja implica la deformación del metal, lo que puede provocar un desperdicio de material. La cantidad de desperdicio depende del proceso de forjado y del diseño del componente.
- Alta inversión inicial: El equipo necesario para la fabricación de forja, como martillos, prensas y matrices, es caro. Esta elevada inversión inicial puede suponer una barrera para los pequeños fabricantes.
Aplicaciones
Aplicaciones del prensado isostático en caliente
- Industria aeroespacial: HIP se utiliza ampliamente en la industria aeroespacial para producir componentes de alto rendimiento, como álabes de turbinas, piezas de motores y componentes estructurales. La capacidad de lograr una densidad casi total y mejorar las propiedades mecánicas de los materiales hace que HIP sea una opción ideal para aplicaciones aeroespaciales críticas.
- Industria médica: En la industria médica, HIP se utiliza para producir implantes e instrumentos quirúrgicos. El proceso puede garantizar la biocompatibilidad y la integridad mecánica de los componentes, reduciendo el riesgo de falla y mejorando los resultados de los pacientes.
- Industria de defensa: HIP también se utiliza en la industria de defensa para producir componentes para equipos militares, como armas de fuego, armaduras y piezas de misiles. Los materiales de alta resistencia y alta densidad producidos por HIP pueden mejorar el rendimiento y la confiabilidad de estos componentes.
Aplicaciones de la fabricación de forja
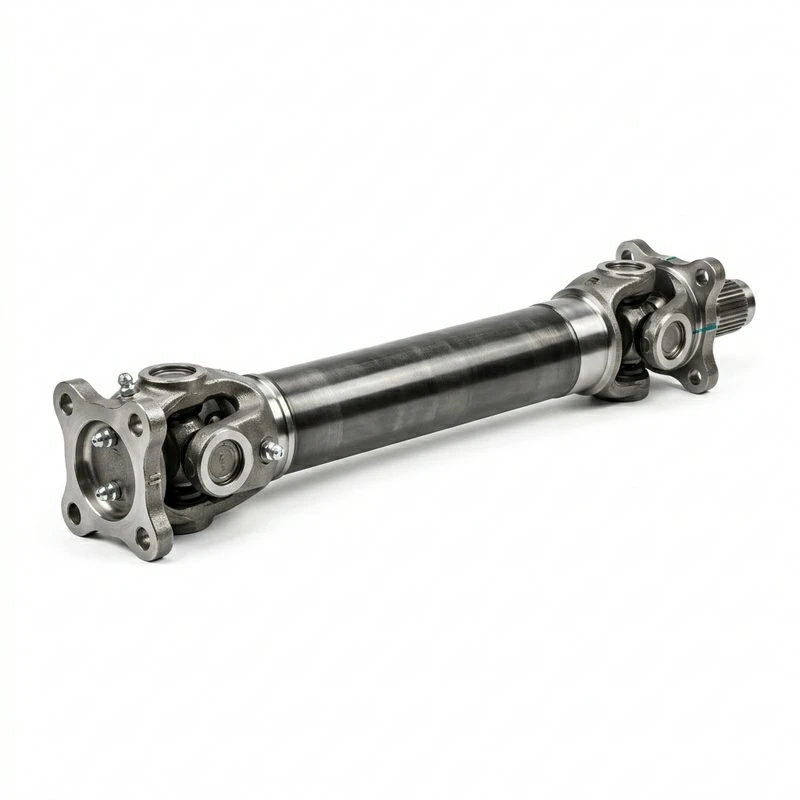
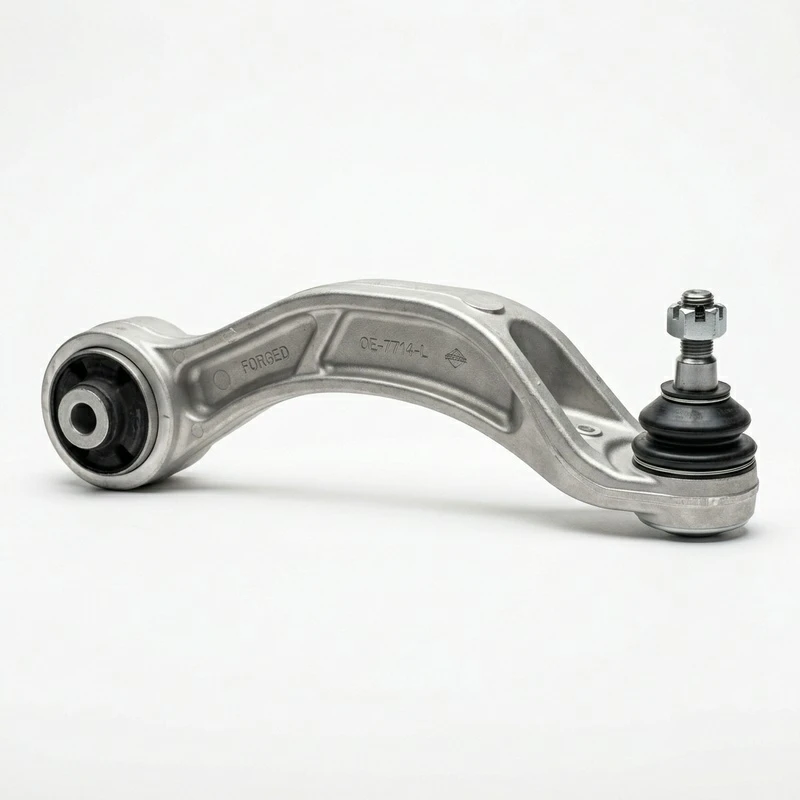
- Industria automotriz: La fabricación de forjado se utiliza ampliamente en la industria automotriz para producir componentes comoEje de transmisión U - Juntas,Brazos de control de suspensióny cigüeñales. La resistencia y durabilidad de los componentes forjados son esenciales para el funcionamiento seguro y fiable de los vehículos.
- Industria del petróleo y el gas: En la industria del petróleo y el gas, la fabricación de forja se utiliza para producir componentes comoForjas de válvulas, bridas y accesorios para tuberías. Estos componentes deben resistir alta presión, alta temperatura y ambientes corrosivos, lo que hace que la forja sea un método de fabricación ideal.
- Industria de la construcción: La forja también se utiliza en la industria de la construcción para producir componentes estructurales, como pernos, tuercas y anclajes. La alta resistencia y confiabilidad de los componentes forjados son cruciales para la seguridad y estabilidad de edificios e infraestructuras.
Elegir el método correcto
Al decidir entre prensado isostático en caliente y fabricación por forjado, se deben considerar varios factores. Estos incluyen el diseño del componente, las propiedades mecánicas requeridas, el volumen de producción y el costo.
Si el componente tiene una forma compleja y requiere propiedades de material homogéneas y de alta densidad, el prensado isostático en caliente puede ser la mejor opción. Sin embargo, si el componente tiene una forma relativamente simple y requiere alta resistencia y durabilidad, la fabricación por forjado puede ser más adecuada.
En términos de volumen de producción, la fabricación de forja es generalmente más rentable para la producción a gran escala, mientras que el prensado isostático en caliente puede ser más apropiado para la producción a pequeña escala o de alto valor.
Conclusión
En conclusión, el prensado isostático en caliente y la fabricación por forjado son dos procesos de fabricación distintos con sus propias ventajas y limitaciones. Como proveedor de fabricación de forja, entiendo la importancia de elegir el método correcto para cada proyecto. Ya sea que necesite componentes para la industria automotriz, de petróleo y gas o de la construcción, puedo brindarle servicios de fabricación de forja de alta calidad para satisfacer sus necesidades.
Si está interesado en obtener más información sobre nuestras capacidades de fabricación de forjado o tiene un proyecto específico en mente, lo invito a que se comunique conmigo para una discusión detallada. Podemos trabajar juntos para determinar la mejor solución de fabricación para sus requisitos y garantizar el éxito de su proyecto.
Referencias
- Manual de ASM, Volumen 14A: Trabajo de metales: Forja. ASM Internacional.
- Fundamentos del prensado isostático en caliente. Elsevier.
- Conformado de metales: procesos y análisis. Prentice Hall.